Maquinaria Chunyuan
Optimizar el enfriamiento en un tren de laminación en caliente exige más que aumentar el caudal de agua. Requiere controlar temperatura, velocidad, presión y uniformidad en cada pasada. La superficie puede parecer estable, mientras el núcleo conserva demasiado calor. Ese desajuste provoca tensiones, deformaciones y propiedades mecánicas inconsistentes.
El metalúrgico Alberto J. DeArdo, reconocido por sus investigaciones sobre transformación de fases en aceros, resume una idea esencial: “El enfriamiento debe diseñarse junto con la composición y la deformación, no después”. Esta perspectiva orienta cualquier estrategia sobre cómo optimizar el proceso de enfriamiento en laminadores en caliente. Los operadores necesitan registrar temperaturas antes y después de cada banco. También deben revisar boquillas obstruidas, zonas secas y variaciones de presión. Un pirómetro bien calibrado ofrece datos valiosos. No sustituye la observación del proceso.
Los siete consejos de esta guía conectan experiencia de planta con control técnico. Incluyen ajustar la densidad de agua, mantener patrones de pulverización uniformes y reducir los cambios térmicos bruscos. Conviene medir el caudal real, no confiar únicamente en la lectura del panel. Parece básico. A menudo se descuida. La velocidad de la banda también modifica el tiempo disponible para enfriar. Por eso, una receta fija puede fallar durante los cambios de calibre o acero. Incluso con buenos sensores, persisten las incertidumbres. Una revisión crítica de los resultados ayuda a corregirlas. El objetivo no es enfriar más, sino enfriar de manera predecible, segura y repetible.
Definir la temperatura de entrada exige medir, no adivinar. Durante el desbaste, mantener el acero entre 1.000 y 1.200 °C favorece su deformación y reduce la carga del tren. Sin embargo, cada composición responde de manera distinta. Un tocho de 1.050 °C no se comporta igual que otro de 1.180 °C. La temperatura superficial puede diferir más de 30 °C respecto al núcleo. Conviene instalar pirómetros calibrados antes y después de cada caja.
El informe Energy Efficiency Improvement and Cost Saving Opportunities for the US Iron and Steel Industry , del Departamento de Energía estadounidense , sitúa el recalentamiento entre los consumos térmicos más relevantes de la acería. Controlar la entrada evita compensar con más combustible y enfriamiento excesivo. La práctica industrial suele vigilar también la caída térmica entre pasadas, especialmente cuando supera los 20–30 °C . Es una referencia operativa, no una ley universal.
Hay que observar la superficie. Mucho tiempo a 1.200 °C aumenta la oxidación y puede formar una cascarilla más difícil de desprender. Poco tiempo a 1.000 °C limita la plasticidad en algunas calidades. El enfriamiento debe seguir la temperatura real, no solo la velocidad de línea. Aquí aparece un error frecuente: confiar demasiado en un único sensor. El registrador de núcleo, superficie, caudal de agua y presión permite corregir desvíos. A veces, el ajuste perfecto en papel falla durante el cambio de sección. Pasa.
7 Consejos para optimizar el enfriamiento en laminación caliente
Lograr entre 20 y 100 °C/s exige controlar caudal, presión y velocidad de la banda. Elija boquillas uniformes. Mantenga limpio cada colector. Ajuste el caudal según el espesor, no solo según la temperatura superficial. La velocidad de la línea modifica directamente el tiempo de contacto. La medición manda. Utilice pirómetros calibrados antes y después de la zona de enfriamiento. Registre también la presión real en cada ramal. Una lectura promedio puede ocultar zonas secas.
El BREF europeo para la producción de hierro y acero identifica la refrigeración como un consumo crítico de agua y recomienda circuitos recirculados. En instalaciones bien mantenidas, la recirculación puede superar el 95%. ASM Handbook, volumen 4A, relaciona la velocidad de enfriamiento con la transformación metalúrgica y las tensiones residuales. Por eso conviene trabajar con recetas verificadas, normalmente dentro de 20–100 °C/s. Controle la temperatura del agua, porque varios grados alteran la capacidad de extracción. Revise filtros, presión y alineación durante cada turno. Pequeños cambios importantes.
En planta, conviene comparar la curva térmica calculada con la medida. Si aparecen diferencias, reduzca la velocidad o corrija el caudal gradualmente. No todo venta perfecto. Una estrategia demasiado agresiva puede generar deformación, grietas o propiedades desiguales. La referencia técnica debe ser el proceso real, no una cifra aislada.(calc. Fuentes: Comisión Europea, BREF Iron and Steel Production; ASM Handbook, Vol. 4A.)
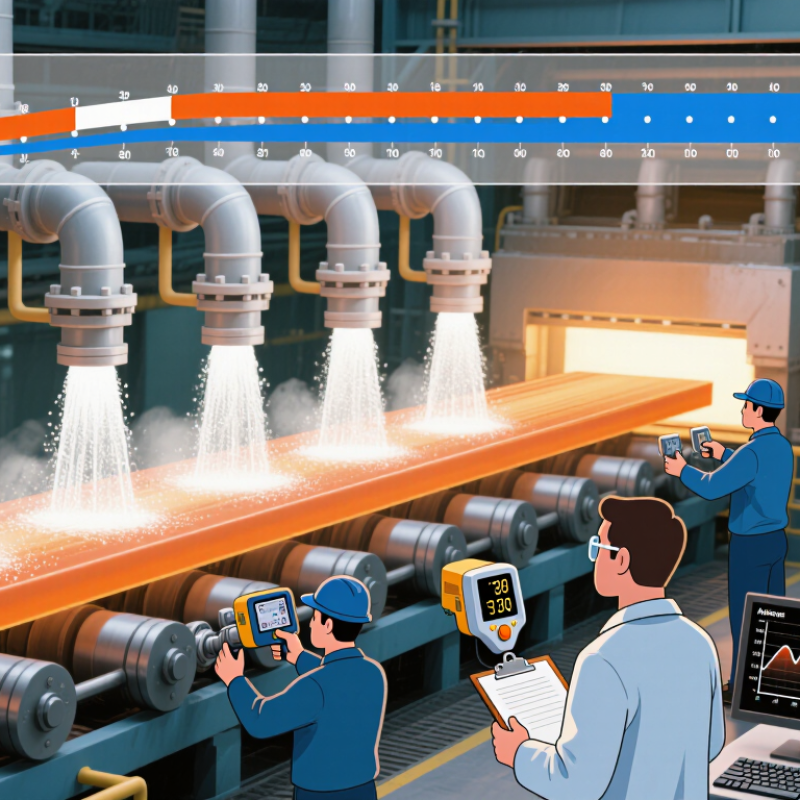
Flujo, presión y velocidad de la tira regulares para velocidades de enfriamiento de 20–100 °C/s.
El gráfico muestra valores representativos de la tasa de enfriamiento para densidades de flujo de agua comúnmente utilizadas en el enfriamiento de tiras calientes. Una densidad de flujo más elevada y estable, respaldada por una presión suficiente en la boquilla, puede aumentar la intensidad de la transferencia de calor. Los resultados reales dependen de la temperatura de la banda, el espesor, el tipo de acero, la disposición de las boquillas, la temperatura del agua y la velocidad de la línea.
En la laminación caliente, coordinar la temperatura de acabado entre 800 y 900 °C exige más que mirar un indicador. En planta, comprobó que pequeñas variaciones cambian la microestructura, el espesor y la planitud. La ventana térmica debe ajustarse al grado de acero, la reducción aplicada y la velocidad de la banda. No existe un valor universal.
Conviene medir cerca de la salida del último castillo, con equipos calibrados y protegidos contra vapor. La lectura debe compararse con sensores instalados antes de la zona de enfriamiento. Si la temperatura baja demasiado, aumentan ciertos riesgos de transformación prematura. Si permanece alto, el enfriamiento posterior puede resultar insuficiente. La práctica metalúrgica recomienda revisar caudal, presión y distribución transversal del agua.
La coordinación también depende del tiempo entre el acabado y el enfriamiento acelerado. Una demora de unos segundos puede modificar la temperatura real del centro y los bordes. El operador debe observar la tendencia, no solo el número instantáneo. Es un detalle sencillo.
He visto ajustes bien intencionados que empeoraron la uniformidad. Por eso, conviene cambiar una variable cada vez y registrar los resultados. El registro debe incluir temperatura, velocidad, espesor, caudal y posición de la banda. Después, los datos permiten corregir el modelo térmico con mayor confianza. Algunas instalaciones necesitan recalibración frecuente, especialmente cuando cambia el espesor o la calidad del agua.
| No. | Enfoque en la optimización | Rango o ajuste de control recomendado | Medición clave | Por qué es importante | Acción práctica |
|---|---|---|---|---|---|
| 1 | Coordinar la temperatura de acabado | Mantenga la temperatura de acabado entre 800 y 900 °C , según el tipo de acero, el espesor y el programa metalúrgico requerido. | Mediciones con pirómetro sin contacto en el puesto de acabado final; verificar con controles de referencia calibrados. | Una temperatura de acabado estable favorece una deformación uniforme de la austenita y reduce la variación en la microestructura final. | Utilice la retroalimentación automática de temperatura para ajustar la velocidad de laminación, el enfriamiento entre soportes o las condiciones de recalentamiento antes de que la tira entre en la mesa de salida. |
| 2 | Estabilizar el perfil de temperatura de la tira | El objetivo es lograr una variación de la temperatura de acabado de principio a fin de aproximadamente ≤15–20 °C , siempre que la capacidad del equipo y las especificaciones del producto lo permitan. | Tendencia de la temperatura en las secciones de la cabeza, el cuerpo y la cola; compare las lecturas de la línea central y los bordes. | Las grandes diferencias longitudinales pueden producir un comportamiento de transformación, propiedades mecánicas y forma de la bobina inconsistentes. | Compense los efectos de aceleración, deslizamiento y pérdida de sustentación aplicando correcciones controladas de velocidad y caudal de agua. |
| 3 | Controlar la temperatura y la presión del agua de refrigeración. | Mantenga el agua de suministro suficientemente fría y estable; una temperatura objetivo de funcionamiento comúnmente utilizada es de aproximadamente 15–35 °C , con una presión y un caudal constantes en el colector. | Temperatura del agua, presión del cabezal, caudal, estado de las boquillas y presión diferencial del filtro. | Los cambios en la temperatura o la presión del agua afectan directamente a la intensidad de la transferencia de calor y pueden provocar un enfriamiento desigual. | Instale alarmas para baja presión, alta temperatura del agua, filtros obstruidos y flujo anormal en cada zona de refrigeración. |
| 4 | Adaptar la intensidad de enfriamiento al tipo de acero. | Utilice un modelo de enfriamiento específico para cada grado. Las velocidades de enfriamiento típicas de la mesa de salida pueden oscilar entre aproximadamente 10 y 50 °C/s , dependiendo de la composición química, el espesor, la velocidad y la temperatura de enrollado deseada. | Tasa de enfriamiento calculada a partir de datos del pirómetro, velocidad de la banda, caudal de agua y longitud de enfriamiento activa. | Un enfriamiento excesivo o insuficiente puede alterar la transformación de fase, la resistencia, la ductilidad y las tensiones residuales. | Cree recetas de enfriamiento por tipo de material, rango de espesor y temperatura de enrollado deseada, en lugar de utilizar una configuración de agua fija. |
| 5 | Mejorar la uniformidad del enfriamiento a lo largo del ancho de la tira. | Mantenga las diferencias de temperatura entre el centro y los bordes dentro del límite de control del producto; un objetivo práctico inicial es aproximadamente ≤20 °C . | Escaneos transversales con pirómetro, perfiles con cámara térmica y mediciones periódicas de temperatura. | Un enfriamiento desigual puede provocar agrietamiento de los bordes, curvatura, problemas de planitud y propiedades mecánicas no uniformes. | Equilibre los cabezales superior e inferior, inspeccione los patrones de pulverización y corrija los efectos de enmascaramiento o caída de borde mediante controles específicos. |
| 6 | Sincronizar la velocidad de la banda con las zonas de refrigeración activas. | Coordine la velocidad de la línea y la duración del enfriamiento para lograr el tiempo de residencia requerido; las velocidades de la banda caliente suelen variar entre aproximadamente 3 y 15 m/s según la fábrica y el producto. | Velocidad instantánea de la banda, longitud de la zona activa, tiempo de residencia calculado y temperatura de salida. | Un cambio de velocidad sin una corrección equivalente del flujo de agua modifica la velocidad de enfriamiento y la condición de transformación final. | Vincule la velocidad y los comandos de las válvulas mediante un control de anticipación y, a continuación, aplique una retroalimentación basada en pirómetros a la salida de la mesa de enfriamiento. |
| 7 | Controlar la temperatura de enrollado | Establezca la temperatura objetivo de enrollado según el grado y las propiedades requeridas; los productos laminados en caliente comunes pueden utilizar aproximadamente 500–700 °C , pero la especificación del producto aprobada tiene prioridad. | Pirómetro de salida, pirómetro de bobina, tendencia de temperatura de extremo a extremo y registros de temperatura de la bobina. | La temperatura de enrollado influye notablemente en la transformación de fase, la estructura granular, la resistencia, la ductilidad y la formación de incrustaciones. | Utilice la temperatura de salida medida para ajustar el flujo de agua zona por zona y verifique la temperatura real de la serpentina comparándola con la receta de producción. |
Una cobertura uniforme del 95 % exige medir, no confiar únicamente en la inspección visual. En planta, conviene registrar presión, caudal y temperatura durante cada campaña. Una cámara térmica revela zonas calientes que el operador no siempre observa. Pequeñas diferencias entre bordes y centro pueden alterar la planitud de la banda.
Las boquillas deben mantener una distancia y un ángulo constante respecto al material. Una inclinación mínima puede desplazar el patrón de pulverización. También es necesario revisar obstrucciones, desgaste y acumulación de ventas. El agua debe filtrarse correctamente. Parece básico, pero suele descuidarse.
Los colectores requieren un equilibrado hidráulico real. Medir solo la presión de entrada resulta insuficiente. Hay que comprobar el caudal en los extremos y cerca del centro. Los orificios mal dimensionados producen franjas con enfriamiento desigual. Ajustar diámetros puede mejorar la cobertura sin aumentar el consumo.
Una prueba útil consiste en dividir la superficie en cuadrículas y comparar temperaturas. El objetivo debe validarse con datos repetibles, no con una única muestra. En algunas líneas, alcanzar exactamente el 95% requiere modificar la secuencia de apertura. Esto puede afectar la productividad. Conviene aceptarlo y revisar el diseño, en lugar de ocultar la variación.
Controlar el bobinado entre 550 y 700 °C influye directamente en la microestructura final. Un margen estable reduce las variaciones de dureza, tensión y oxidación. La experiencia en planta demuestra que un pirómetro aislado no siempre basta. El vapor, la cascarilla y el ángulo de lectura pueden alterar la temperatura. Instale sensores en línea después de la mesa de enfriamiento. Protégelos contra salpicaduras y vibraciones.
Ajusta la frecuencia de muestreo según la velocidad de la banda. Defina alarmas para desviaciones superiores a 10 °C. Verifique la emisividad con cada cambio de acabado superficial. Sincroniza la lectura con la posición real del extremo de la banda. Compare los datos con una sonda portátil calibrada. Revise el caudal de agua cuando la temperatura supere el límite. Documenta cada bobina y relaciona sus datos con dureza y espesor.
La calibración debe tener trazabilidad y una periodicidad definida. También conviene revisar el tiempo de respuesta del sensor. Un sistema rápido puede detectar un pico antes del bobinado. No todos los desvíos provienen del enfriamiento. La velocidad, la tensión y la geometría de la bobina también influyen. A veces ajustamos el agua demasiado tarde. Esa práctica merece revisión. Un registro claro permite corregir el proceso sin depender únicamente de la intuición del operador.
Mantén el acero entre 1.000 y 1.200 °C. Ese rango favorece la deformación y reduce la carga del tren. La composición puede cambiar la respuesta.
La superficie puede superar o quedar más de 30 °C por debajo del núcleo. Usa pirómetros calibrados antes y después de cada caja. Un sensor aislado puede engañar.
Aumenta la oxidación y puede formarse una cascarilla difícil de desprender. La superficie puede parecer correcta, aunque el núcleo conserve otra temperatura.
Vigílala especialmente cuando supera 20–30 °C. Es una referencia operativa, no una regla universal. Cada calidad exige comprobar su comportamiento real.
Controla el bobinado entre 550 y 700 °C. Un margen estable ayuda a reducir variaciones de dureza, tensión y oxidación. No siempre queda perfecto.
El vapor, la cascarilla, las vibraciones y el ángulo de lectura pueden distorsionar el valor. Coloca sensores en línea después de la mesa de enfriamiento. Protégelos contra salpicaduras.
Configura alarmas para desviaciones superiores a 10 °C. Ajusta la frecuencia de muestreo según la velocidad de la banda. Compara los datos con una sonda portátil calibrada.
Documenta temperatura, caudal de agua, presión, velocidad, dureza y espesor. Relaciona esos datos con la bobina correspondiente. Así aparecen fallos menos visibles.
También influyen la velocidad, la tensión y la geometría de la bobina. Ajustar el agua demasiado tarde puede empeorar el resultado. Conviene revisar esa costumbre.
Define una periodicidad de calibración con trazabilidad. Revisa el tiempo de respuesta y la emisividad después de cada cambio superficial. La intuición del operador ayuda, pero no debería mandar sola.
Optimizar el enfriamiento en laminación caliente requiere coordinar con precisión la temperatura, el caudal de agua, la presión y la velocidad de operación. Durante el desbaste, la temperatura de entrada debe mantenerse aproximadamente entre 1.000 y 1.200 °C, mientras que el sistema de enfriamiento debe proporcionar una reducción estable de 20 a 100 °C por segundo. También es fundamental sincronizar la temperatura de acabado, situada entre 800 y 900 °C, para asegurar las propiedades y la uniformidad del producto final.
Para comprender cómo optimizar el proceso de enfriamiento en laminadores en caliente, conviene revisar el diseño y la orientación de las boquillas y los colectores, buscando una cobertura uniforme cercana al 95 %. Finalmente, el bobinado debe controlarse entre 550 y 700 °C mediante sensores en línea, capaces de detectar variaciones y ajustar rápidamente los parámetros. Este enfoque mejora la estabilidad térmica, reduce defectos y favorece una producción más consistente y eficiente.