Maquinaria Chunyuan
Operar un molino de tubos exige más que conocer sus controles y mantener la producción. La pregunta “¿Cuáles son los estándares de seguridad para operar un molino de tubos?” debe responderse mediante normas aplicables, evaluación de riesgos y experiencia práctica. Referencias como ISO 12100, ISO 13849 e IEC 60204-1 ayudan a diseñar máquinas seguras, sistemas de control confiables y protecciones eléctricas adecuadas. También deben considerar las exigencias de la autoridad laboral competente y las instrucciones del fabricante.
Hay riesgos reales. Las bobinas pesadas pueden desplazarse inesperadamente durante la alimentación. Los rodillos crean puntos de atrapamiento, mientras las superficies recién soldadas pueden conservar temperaturas peligrosas. Por ello, las guardas deben permanecer instaladas, los paros de emergencia deben probarse y el bloqueo-etiquetado debe aplicarse antes del mantenimiento. Un operador competente revisa sensores, alarmas, pasarelas, iluminación y rutas de evacuación antes de iniciar el turno. La protección auditiva y ocular resulta esencial cerca de la línea de conformado. Parece básico, pero se olvida.
La formación debe incluir prácticas observables, no solo firmas en una lista. Conviene registrador incidentes, casi accidentes y verificaciones periódicas. Aún así, ningún procedimiento es perfecto. Un cambio de material, velocidad o herramienta puede introducir nuevos riesgos. Por eso, este esquema debe revisarse con técnicos cualificados y trabajadores experimentados, comparándolo con la legislación local vigente. La seguridad efectiva se demuestra cuando una línea se detiene por un tiempo, incluso bajo presión productiva.
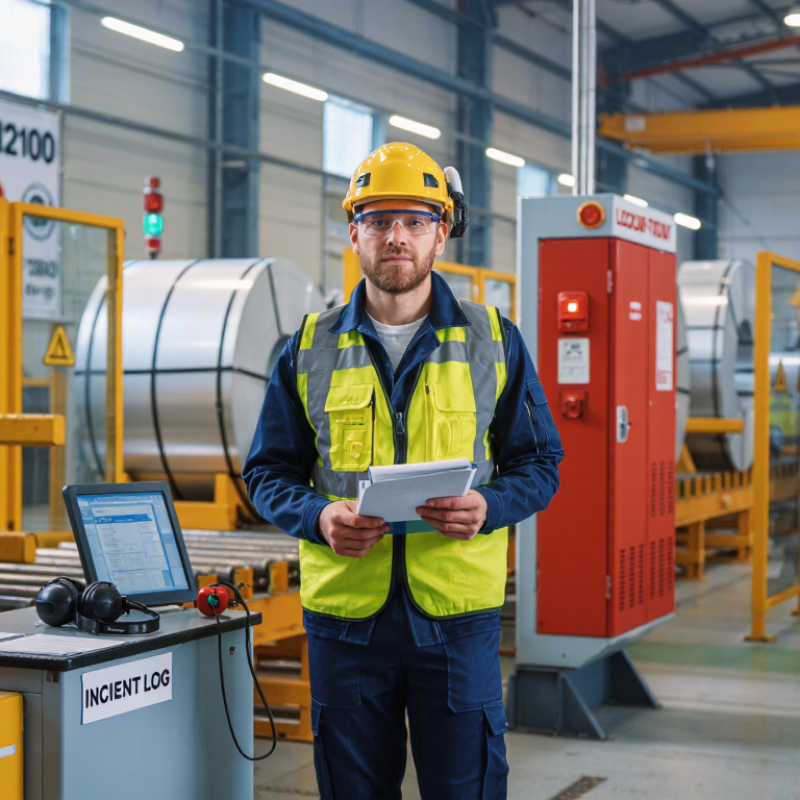
La identificación de peligros debe comenzar con ISO 12100 , no con una lista genérica de protecciones. En un molino de tubos aparecen atrapamientos entre rodillos, cizallamiento, proyección de fragmentos y arranque inesperado. También existen superficies calientes, ruido elevado y riesgos durante el cambio de uso. La experiencia en planta demuestra que muchos incidentes ocurren durante ajustes, limpieza o mantenimiento, cuando las protecciones permanecen abiertas.
El análisis debe estimar la gravedad del daño y la probabilidad de exposición. Después, deben priorizarse medidas técnicas: resguardos fijos, enclavamientos, mando bimanual cuando corresponda y parada de emergencia accesible. El aislamiento de energías peligrosas resulta esencial antes de intervenir.
La OIT estimó en 2023 cerca de 2,93 millones de muertes laborales anuales y 395 millones de lesiones no mortales.
Estas cifras justifican controles verificables, no instrucciones simples.
El riesgo residual debe evaluarse después de instalar cada medida. ¿Puede una mano alcanzar el punto de atrapamiento? ¿El rodillo sigue girando por inercia? ¿La señal permanece visible con polvo y poca luz? Si la respuesta es afirmativa, el diseño necesita revisión.
ISO 12100 exige comunicar los riesgos restantes mediante señalización, información técnica, formación y equipos de protección adecuados. El informe ESENER-2019 de EU-OSHA también destaca la importancia de combinar controles técnicos y organización del trabajo. El peligro persiste. A veces falla. La evaluación debe actualizarse tras cualquier modificación, avería o casi accidente.
Un molino de tubos presenta puntos de atrapamiento entre rodillos, cizallas y elementos de arrastre. También puede expulsar fragmentos metálicos durante una rotura. Por eso, los resguardos deben diseñarse conforme a ISO 14120 , considerando resistencia, visibilidad, limpieza y acceso seguro. Un panel no debe vibrar ni deformarse ante un impacto razonablemente previsible. Las aberturas requieren dimensiones que impidan alcanzar zonas peligrosas con manos o herramientas.
La experiencia en planta muestra fallos pequeños, pero repetidos: tornillos flojos, puertas que rozan y rejillas retiradas durante los ajustes. Los resguardos móviles necesitan enclavamientos seleccionados según el riesgo, siguiendo la norma ISO 14119 .
Al abrir una puerta, el movimiento peligroso debe detenerse y no reiniciarse inesperadamente. Cuando la inercia se mantiene girando los rodillos, puede ser necesario un bloqueo hasta alcanzar una condición segura. El dispositivo también debe resistir manipulaciones previsibles, sin depender únicamente de advertencias.
Conviene verificar cada enclavamiento durante la puesta en marcha y después de intervenciones mecánicas o eléctricas. La comprobación debe confirmar posición, parada, rearme y ausencia de arranque automático. Es útil registrar mediciones y fotografías. Sin embargo, una prueba aislada no demuestra seguridad permanente. El polvo, la humedad y los cambios de producción modifican el comportamiento. Un técnico competente debe revisar periódicamente los resguardos, los circuitos y las distancias de seguridad. A veces, el diseño inicial queda corto. Reconocerlo permite corregirlo antes de que una rutina o una prisa se conviertan en una protección en un obstáculo inútil.
En un molino de tubos, la parada de emergencia debe detener los movimientos peligrosos sin crear riesgos adicionales. ISO 13850 exige que el accionamiento sea visible, accesible y claramente identificable. Normalmente utilice un pulsador rojo sobre fondo amarillo. Debe instalarse cerca de la línea de conformado, los rodillos y las zonas de alimentación. También conviene añadir dispositivos de cable cuando el operador no puede alcanzar todos los puntos. La parada no debe provocar un rearranque automático. El reinicio requiere una acción manual y una verificación previa del área.
ISO 13849-1 exige calcular el nivel de prestaciones requeridas, según el riesgo identificado. No existe un nivel único para todos los molinos. El análisis debe considerar velocidad, energía acumulada, frecuencia de acceso y posibilidad de atrapamiento. Sensores, enclavamientos y circuitos de emergencia deben alcanzar la arquitectura y confiabilidad necesarias. Según la OIT, su informe Un llamado para entornos de trabajo más seguros y saludables (2023) estima 2,93 millones de muertes laborales anuales y 395 millones de lesiones no mortales . Estas cifras recuerdan que un botón instalado no equivale a una protección eficaz. En una inspección real, los fallos suelen aparecer en pruebas incompletas, contactos puenteados o pulsadores mal ubicados. Hay que probar cada zona, documentar el resultado y repetirlo después de modificar el equipo. A veces se confía demasiado en el esquema eléctrico. La conducta humana también necesita control.
En un molino de tubos, el bloqueo y etiquetado deben impedir cualquier arranque inesperado. No basta con pulsar el paro de emergencia. Hay que identificar electricidad, aire comprimido, hidráulica, energía mecánica, calor y gravedad. Un rodillo puede moverse por inercia; una cuchilla de corte puede conservar la presión. La meta es aislar el 100 % de las energías peligrosas.
La norma OSHA 1910.147 estima que un control adecuado de energías evita alrededor de 120 muertes y 50.000 lesiones laborales cada año en Estados Unidos. Antes de intervenir, el trabajador autorizado debe desconectar cada fuente, colocar su candado personal y liberar la energía almacenada. Después, pruebe el arranque desde el panel y verifique la tensión cero con un instrumento adecuado. También revisa manómetros, acumuladores y partes suspendidas.
La experiencia en planta revela fallos pequeños, pero decisivos. Una válvula cerrada no garantiza aislamiento si existe una línea secundaria. Una etiqueta sin candado tampoco sustituye el bloqueo. En trabajos grupales, cada persona necesita su propio dispositivo. El procedimiento debe mostrar fotografías, puntos de aislamiento y responsables. Conviene actualizarlo tras cambiar un motor, una sierra o el circuito neumático. A veces se firma demasiado rápido. Esa práctica necesita revisión. La capacitación debe incluir observación real junto al molino, no solo una charla en oficina.
En un molino de tubos, el ruido puede aumentar por rodillos desalineados , vibraciones, golpes metálicos o mantenimiento deficiente. El control debe comenzar midiendo dB(A) , no confiando en la percepción del oído. Una referencia preventiva habitual establece actuar desde 85 dB(A) durante ocho horas, aunque el límite aplicable depende de la normativa local.
La medición requiere un sonómetro integrador o dosímetro calibrado y personal competente. Debe realizarse cerca del oído del operario, con la línea funcionando en condiciones normales. Conviene registrar carga, velocidad, turnos y picos de ruido. Medir con la máquina vacía ofrece una imagen incompleta. También puede ser útil repetir la evaluación en distintos puestos.
Si se alcanzan 85 dB(A) , deben priorizarse controles técnicos: aislamiento de fuentes, cerramientos acústicos, amortiguación de vibraciones y mantenimiento programado. Reducir el tiempo de exposición ayuda, pero no sustituye esas medidas.
La protección auditiva debe seleccionarse según la exposición y ajustarse correctamente. Requiere formación práctica y supervisión. La señalización debe ser visible.
En una revisión real, un protector mal colocado puede anular una buena evaluación. Es un detalle pequeño. También conviene conservar registros, revisar cambios del proceso y ofrecer vigilancia auditiva conforme a la regulación aplicable. A veces se mide una sola vez y se da el problema por cerrado. Esa decisión merece ser revisada.
Puede causar atrapamientos entre rodillos, cortes, fragmentos proyectados y arranques inesperados. También hay calor, ruido y piezas con inercia.
Muchos ocurren durante ajustes, limpieza o mantenimiento. En esos momentos, las protecciones pueden permanecer abiertas. Es un punto débil.
Hay que valorar la gravedad del daño y la probabilidad de exposición. Después, deben aplicarse medidas técnicas verificables.
Se recomiendan resguardos fijos, enclavamientos y paradas de emergencia accesibles. El mando bimanual puede utilizarse cuando corresponda.
Significa revisar el peligro después de instalar cada protección. Una mano no debería alcanzar el punto de atrapamiento.
Hay que comprobar si el rodillo sigue girando por inercia. También si la señal se ve con polvo o poca luz.
No basta. Deben aislarse electricidad, aire comprimido, hidráulica, calor, gravedad y energía mecánica almacenada.
El trabajador autorizado desconecta cada fuente y coloca su candado personal. Después, prueba el arranque y verifica tensión cero.
Una válvula cerrada puede tener una línea secundaria activa. Una etiqueta sin candado tampoco garantiza el aislamiento.
Debe incluir fotografías, puntos de aislamiento y responsables definidos. También conviene practicar junto al molino, no solo escuchar una charla.
La seguridad en un molino de tubos debe comenzar con la identificación sistemática de peligros, siguiendo los principios de ISO 12100, y con una evaluación del riesgo residual después de aplicar las preventivas. Los resguardos físicos deben impedir el acceso a zonas peligrosas, mientras que los enclavamientos deben detener el equipo cuando se abra o se retire. También es esencial disponer de paradas de emergencia visibles y accesibles, integradas en un sistema de control seguro conforme a ISO 13850 e ISO 13849-1. En este contexto, ¿cuáles son los estándares de seguridad para operar una fábrica de tubos? debe orientar la formación, los procedimientos y las inspecciones periódicas.
Antes de realizar ajustes, limpieza o mantenimiento, todas las energías peligrosas deben aislarse al 100 % mediante bloqueo y etiquetado, verificando la ausencia de energía residual. Además, el ruido ocupacional debe medirse en dB(A) y gestionarse desde el umbral de 85 dB(A), priorizando controles técnicos, organización del trabajo y protección auditiva adecuada.