Maquinaria Chunyuan
En tuberías de gran diámetro, un bisel uniforme facilita el montaje y ayuda a preparar una unión soldada consistente. El reto se nota en el taller: una pared gruesa, una abrazadera descentrada o una herramienta con vibración pueden alterar el ángulo y la cara de raíz. Pequeñas desviaciones cuentan.
La escala de la industria importa. World Steel Association informó en World Steel in Figures 2024 que la producción mundial de acero bruto alcanzó 1.892,2 millones de toneladas en 2023. Esa cifra no mide la calidad del bisel; sí muestra por qué los procesos de fabricación necesitan controles repetibles. Para la preparación de extremos, ASME B16.25 ofrece requisitos técnicos aplicables, aunque el plano, el procedimiento de soldadura y las especificaciones del proyecto determinan los criterios concretos.
Este contenido aborda cómo lograr cortes controlados, sujeción estable y mediciones verificables, sin presentar una máquina como solución universal. El término cómo garantizar un biselado preciso en tuberías de gran diámetro resume esa pregunta práctica. Conviene revisar el bisel con instrumentos calibrados y registrar el ángulo, la cara de raíz y la variación alrededor del tubo. Y volver a medir. No siempre basta con una inspección visual.
No atribuyo una cita literal a un experto individual sin una fuente primaria verificable. Inventar un nombre o una frase debilitaría la confianza técnica; Aquí, la precisión exige reconocer ese límite.
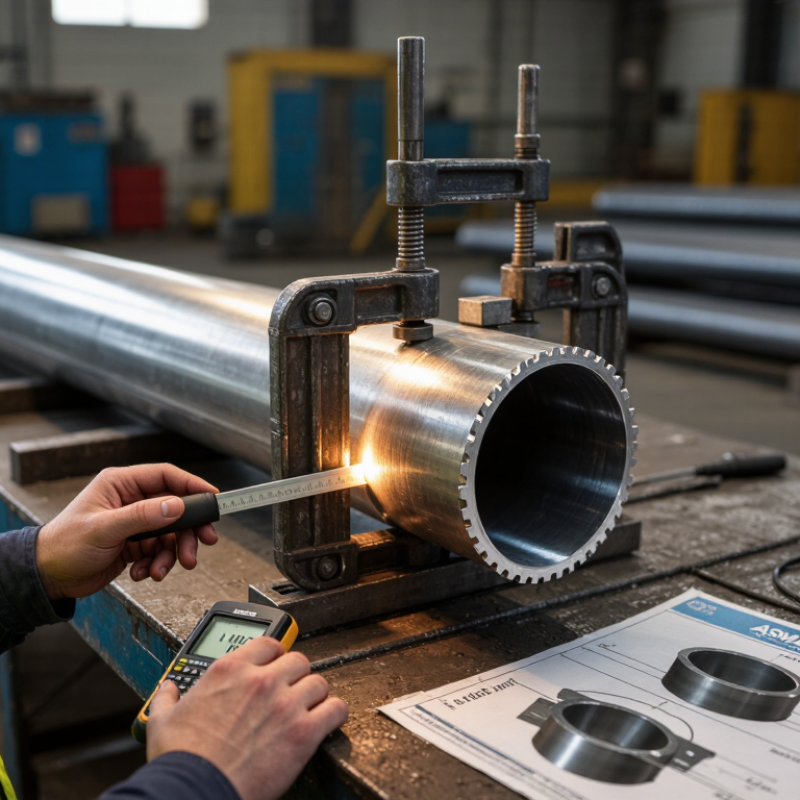
Cómo biselar tubos de gran diámetro con precisión
El biselado prepara los extremos del tubo antes de soldarlos. Se retira material en un ángulo controlado para crear una ranura que permita colocar el cordón de soldadura. En tubos de gran diámetro, esta preparación ayuda a mantener la alineación y facilita el acceso a la raíz de la unión. Parece sencillo. Pero una pequeña desviación puede dejar una abertura irregular.
El ángulo y el talón del bisel dependen del espesor, del proceso de soldadura y del procedimiento aprobado. La norma ISO 9692-1 ofrece recomendaciones para preparar uniones soldadas; no fija una geometria universal para cada trabajo. En terreno, conviene sujetar el tubo, comprobar su ovalidad y medir el bisel con una galga. También hay que retirar rebabas y virutas: pueden estorbar durante el ajuste. A veces se da por hecho que una máquina bien calibrada resuelve todo. No siempre.
La escala industrial explica por qué importa esta preparación. World Steel Association informó que la producción mundial de acero bruto fue de 1.892,2 millones de toneladas en 2023, según World Steel in Figures 2024. Esa cifra no mide la calidad de los biseles, claro. Sí muestra la amplitud del uso del acero en infraestructuras. Para trabajar con precisión, conviene registrar medidas y revisar el ajuste antes de soldar; incluso así, la experiencia de campo sigue siendo difícil de reemplazar.
Qué es el biselado de tuberías de gran diámetro y cómo se utiliza.
El biselado prepara el extremo de la tubería con un borde angulado para la soldadura. Esta tabla muestra la circunferencia geométrica para cada diámetro de tubería, calculada como π × diámetro. La circunferencia es una referencia útil para ajustar la trayectoria de la herramienta de biselado rotativa o la guía. El ángulo de bisel y la cara de la raíz requeridos dependen del diseño de la junta y del procedimiento de soldadura aplicable.
Antes de elegir la biseladora, mida diámetro exterior, espesor y ovalidad en varios puntos. Una cinta de diámetro y un reloj comparador revelan deformaciones que una medición aislada puede ocultar. Retira pintura, óxido, aceite y rebabas en la zona de trabajo; marque una línea continua alrededor del tubo. La preparación es importante.
Para tubos muy grandes, compare equipos de avance orbital, de cadena o de sujeción interna según acceso, peso y espesor. Compruebe que el cabezal admite el diámetro real y que la máquina mantiene el ángulo sin vibraciones. Como referencia, el AWS Welding Handbook describe preparaciones en V con ángulos habituales cercanos a 60° incluidos y talones de alrededor de 1,5 mm; no son valores universales. ISO 9692-1 y ASME B16.25 ayudan a definir geometrías, pero el procedimiento de soldadura aprobado debe prevalecer.
Apoye el tubo sobre rodillos estables y verifique la perpendicularidad del corte antes de biselar. Haz una pasada de prueba en un tramo sobrante; mide el ángulo y el talón con galgas, no solo una simple vista. Pequeñas variaciones cuentan. Si el tubo está ovalado, la herramienta puede producir un bisel irregular aunque el avance parezca uniforme. Conviene registrar ajustes y resultados, aunque a veces esa anotación se omite; luego cuesta saber qué corregir.
Utilice esta guía para planificar la preparación de las tuberías, seleccionar un método de biselado adecuado y verificar las dimensiones clave. Confirme los detalles finales de la junta con el procedimiento de soldadura aprobado y las especificaciones del proyecto.
| Escenario | Dimensión o factor | Orientación práctica | Verificación de exactitud |
|---|---|---|---|
| Identifique la tubería | Diámetro exterior (DE), espesor de pared, material | Mida el diámetro exterior real y el espesor de la pared en lugar de basarse únicamente en el tamaño nominal de la tubería. Verifique el grado del material y si la tubería está revestida o encamisada. | Registre las medidas en varios puntos alrededor del extremo; anote cualquier irregularidad en la redondez, el recubrimiento o los daños en la superficie. |
| Prepara el área de trabajo | Apoyo y alineación | Sujete las secciones de tubería largas o pesadas para que el extremo quede estable y accesible. Alinee las secciones contiguas antes del montaje final. | Compruebe que el tubo no pueda rodar ni desplazarse durante el corte y confirme su alineación con una regla o una herramienta de alineación adecuada. |
| Prepare el extremo del tubo | Cara de corte y condición del borde | Elimine recubrimientos, incrustaciones, aceite y material suelto de la zona biselada. Procure que el corte final sea lo más recto y uniforme posible. | Inspeccione el corte en busca de rebabas profundas, hendiduras, laminaciones o áreas irregulares; elimine las rebabas sin reducir el espesor de pared requerido. |
| Establecer el perfil de bisel | Ángulo de bisel y cara de la raíz | Una preparación típica en V simple utiliza un bisel de aproximadamente 30–37,5° por lado, con una cara radicular pequeña, generalmente de alrededor de 1–2 mm. Estos son rangos iniciales típicos, no requisitos universales. | Utilice el plano o el procedimiento de soldadura como especificación de referencia. Mida el ángulo y la cara de la raíz en varios puntos alrededor de la circunferencia. |
| Seleccionar equipo | Máquina portátil de bastidor dividido o de tipo concha | Ideal para tuberías de gran diámetro y trabajos de campo. El bastidor se monta alrededor de la tubería y permite mecanizar el extremo controlando la trayectoria de la herramienta. | Confirme el rango de diámetro de la máquina, la capacidad de espesor de pared, el espacio libre de montaje y la compatibilidad con el material de la tubería. |
| Seleccionar equipo | Máquina estacionaria para la preparación de extremos de tuberías | Resulta útil en un taller o línea de producción donde se pueden llevar secciones de tubería a la máquina y se requieren configuraciones repetibles. | Compruebe que la máquina pueda manejar la longitud, el peso, el diámetro y la geometría de bisel especificados para la tubería. |
| Seleccionar equipo | Corte térmico con accesorio de bisel | Puede ser adecuado para ciertos materiales y condiciones del lugar. El corte puede requerir esmerilado o mecanizado para lograr el acabado y la geometría especificados. | Compruebe que no haya escoria, daños por calor ni variaciones en el perfil del corte; siga el procedimiento aplicable para la preparación del material y la superficie. |
| Configurar y cortar | Alineación de la herramienta, avance y condiciones de corte | Fije el equipo concéntricamente y siga sus instrucciones de funcionamiento. Utilice las herramientas y las condiciones de corte adecuadas para el material y el espesor de la pared. | Realice una prueba controlada siempre que sea posible. Detenga el proceso y corrija la configuración si la herramienta vibra, la máquina se desplaza o el bisel se vuelve irregular. |
| Inspeccione el bisel terminado. | Continuidad y acabado superficial | Compruebe que toda la circunferencia tenga un perfil uniforme y una superficie limpia adecuada para el proceso de soldadura especificado. | Mida el ángulo del bisel, la cara de la raíz y el estado de la cara frontal en varios puntos; elimine las rebabas y verifique las dimensiones con respecto a los detalles de la junta aprobados. |
| Prepárese para el ajuste | Espacio radicular y alineación articular | Ajuste la apertura y la alineación de la raíz según el procedimiento de soldadura. En algunas aplicaciones, es común una separación de raíz de entre 2 y 3 mm, pero el valor especificado tiene prioridad. | Verifique la holgura alrededor de la circunferencia y confirme que cualquier desajuste interno se encuentre dentro de la tolerancia permitida por el proyecto. |
Nota: Las dimensiones y tolerancias del bisel dependen del diseño de la junta, el material, el proceso de soldadura y la normativa aplicable. Utilice siempre los planos y el procedimiento de soldadura aprobados para la aceptación final.
En tubos de gran diámetro, la precisión del bisel empieza antes de encender la herramienta. Coloque el tubo sobre rodillos o soportes firmes, repartidos para evitar que el peso lo haga combarse. Bloquee las ruedas y asegure la pieza contra cualquier giro. Sin prisas. Una abrazadera demasiado apretada también puede deformar una pared delgada; ajuste la sujeción hasta impedir el movimiento, sin aplastar el material.
Alinee el eje del tubo con la trayectoria de corte usando un nivel o una guía recta. Después, marque el contorno con una plantilla envolvente, comprobando que la línea cierre a la misma altura. En diámetros grandes, un pequeño desnivel se nota al completar la vuelta. Comprueba otra vez. Mida el ángulo de bisel en varios puntos y confirme que la herramienta conserva esa orientación durante el recorrido. Si el tubo se desplaza, detenga el trabajo y vuelva a fijarlo; Continuar puede dejar un borde irregular. A veces creemos que la marca coincide porque se ve bien desde un lado. No siempre es así: revise desde distintos puntos y siga las instrucciones del equipo y las medidas de protección indicadas.
En tubos de gran diámetro, un avance irregular deja ondas visibles y cambia la anchura del bisel. Sujeta el tubo y verifica su ovalidad antes de ajustar la herramienta. Marca cuatro puntos alrededor de la circunferencia; así detecta variaciones que una sola medición oculta. La clave es repetir.
Ajusta velocidad y avance según el material, el espesor y el método de corte. No existe una velocidad universal: el filo, la vibración y la dureza alteran el resultado. La norma ISO 9692-1:2013 describe preparaciones de juntas soldadas; úsala como referencia geométrica junto con el procedimiento de soldadura aprobado. Para corte térmico, ISO 9013:2017 clasifica la calidad mediante tolerancias y perpendicularidad. No sustituye la inspección del bisel.
Durante el trabajo, controla el avance por vuelta y revisa el ángulo con una galga cada tramo definido. Una rebaba o un cambio de sonido puede anunciar desgaste o vibración. Detén la operación si el borde se calienta en exceso; Seguir “para terminar” suele empeorar la superficie. A veces, el plano está bien y el borde no. Registra medidas iniciales y finales, aunque parezcan repetitivos: esos datos ayudan a ajustar la pasada siguiente ya explicar desviaciones sin depender solo de la memoria del operario.
La inspección del bisel empieza con el tubo limpio y bien apoyado. En diámetros grandes, una ligera ovalidad puede alterar la geometría durante el giro. Mida el ángulo con una galga y verifique el talón con un calibre en varios puntos de la circunferencia. No basta con revisar una sola zona.
Busque irregularidades visibles. Una rebaba puede enganchar un guante; una muesca, concentrar tensiones. Revise también que el borde no presente laminaciones, grietas ni zonas quemadas. Use luz directa y, cuando el procedimiento lo requiera, un método de ensayo adecuado al material. Anote las medidas: comparar puntos opuestos ayuda a detectar variaciones que el ojo no ve. Es fácil pasar por alto un sector.
Si el ángulo está demasiado cerrado, retire el material con pasadas controladas y vuelva a medir. Para un talón excesivo, ajuste el mecanizado sin adelgazar la pared más de lo permitido por la especificación. Evite corregir a golpes: puede deformar el extremo. Controle la temperatura y elimine las virutas antes de inspeccionar otra vez. A veces conviene detenerse y revisar el montaje; no todo defecto nace en la herramienta.
Mida el diámetro exterior, el espesor y la ovalidad en varios puntos. Una cinta y un reloj comparador ayudan a detectar deformaciones.
Retire pintura, óxido, aceite y rebabas de la zona de trabajo. Marque una línea continua alrededor del tubo. Parece un detalle menor, pero importa.
Compare equipos orbitales, de cadena o de sujeción interna. Valore el acceso, el peso y el espesor. Confirme que el cabezal admite el diámetro real.
Use rodillos o soportes firmes, distribuidos para evitar que el tubo se combe. Bloquee las ruedas y ajuste la abrazadera sin aplastar la pared.
Alinee el eje con un nivel o una guía recta. Use una plantilla envolvente y compruebe que la marca cierre a la misma altura.
Permite medir el ángulo y el talón con galgas antes del trabajo definitivo. Una revisión a simple vista puede pasar por alto variaciones.
Detenga el trabajo y vuelva a fijarlo antes de continuar. Un pequeño desplazamiento puede dejar un borde irregular. Mejor comprobar otra vez.
La ovalidad puede producir un bisel desigual, incluso con un avance uniforme. Registre los ajustes y resultados; a veces lo olvidamos, y luego cuesta corregir.
El biselado de tubos de gran diámetro prepara sus extremos para facilitar uniones firmes y uniformes, especialmente cuando se requiere una soldadura precisa. Antes de comenzar, hay que limpiar e inspeccionar el tubo, confirmar sus dimensiones y elegir un equipo compatible con el material y el ángulo de bisel requerido. Una preparación cuidadosa ayuda a evitar cortes irregulares y reducir la necesidad de correcciones posteriores.
Para lograr cómo asegurar un biselado preciso en tuberías de gran diámetro, el tubo debe quedar firmemente sujeto y alineado, con el punto de corte claramente marcado. Durante el trabajo, conviene mantener un avance constante y controlar la posición y el ángulo de la herramienta sin forzarla. Al terminar, se inspeccionarán la uniformidad, las dimensiones y el acabado del bisel; si aparecen rebabas, desniveles o desviaciones, se corrigen antes de utilizar el tubo.