Maquinaria Chunyuan Maquinaria Chunyuan

¿Cuál es el espesor máximo de pared para tubos ERW?

Tiempo:2026-11-23 Autor:
0%

El espesor máximo de pared para un tubo ERW no es una cifra universal. Depende del diámetro, del grado de acero y de la capacidad de la línea de fabricación. También influyen la potencia de soldadura, la velocidad de producción y los equipos de conformado y calibración. Depende del equipo.

Por eso, la búsqueda «cuál es el espesor máximo de pared para molinos de tubos erw» requiere revisar las especificaciones del molino, no solo una tabla general. Un tubo de gran diámetro puede admitir una pared más gruesa que otra de diámetro reducido, pero cada configuración tiene límites concretos. En planta, se comprueban parámetros como el espesor de la banda, la estabilidad de los bordes y la calidad de la soldadura. Una medición con micrómetro y una inspección de la costura ayudan a detectar desviaciones antes de fabricar un lote completo. Hay que verificarlo.

Para mantener la precisión, no atribuyo una cita textual a un experto sin una fuente comprobable: inventar su nombre o sus palabras restarían confiabilidad. El fabricante puede confirmar el rango admisible para un modelo específico y aclarar qué materiales y tolerancias contempla. Esa consulta es clave. Así, el máximo se determina con datos de la línea y requisitos del proyecto, no con una cifra aislada.
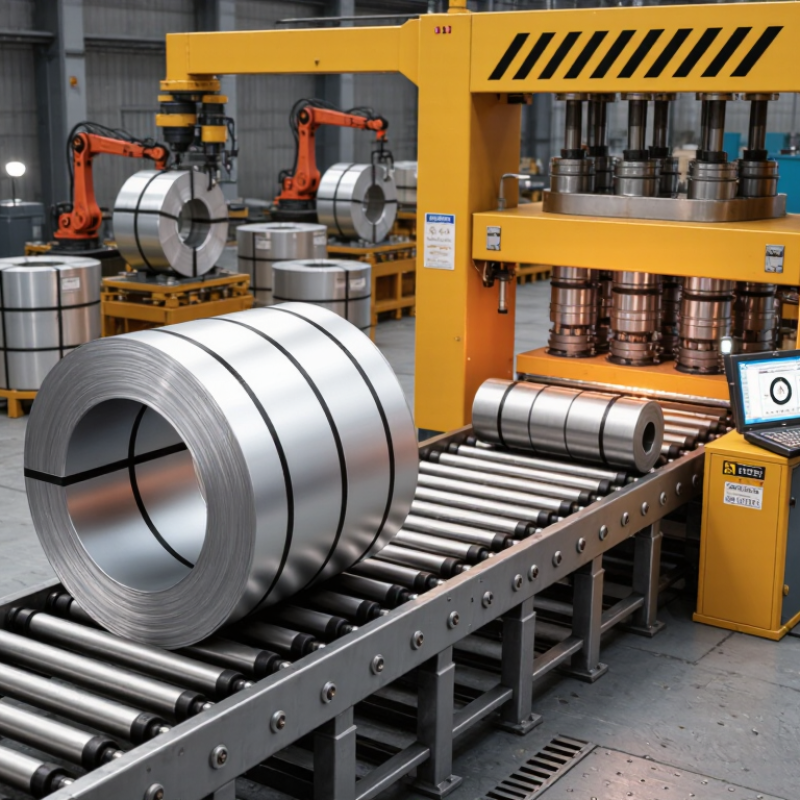
¿Cuál es el espesor máximo de pared para tubos ERW?

Concepto de espesor de pared en los tubos ERW

¿Cuál es el espesor máximo de pared para tubos ERW?

Concepto de espesor de pared en los tubos ERW

El espesor de pared es la distancia entre las superficies internas y externas del tubo. En un tubo ERW, las bandas de acero se unen mediante soldadura por resistencia eléctrica. El espesor nominal aparece en la especificación; el espesor real puede variar dentro de las tolerancias permitidas. No hay cifra universal. El máximo depende del diámetro, la capacidad de fabricación y la norma aplicable. Conviene revisar también la zona de la costura, donde una medición superficial aislada puede no describir toda la pared.

Normas como ASTM A53/A53M contemplan una tolerancia negativa de hasta 12,5 % respecto al espesor nominal, según los requisitos aplicables al producto. Por ejemplo, una pared nominal de 10 mm podría medir 8,75 mm en el límite inferior permitido. La serie API 5L también establece requisitos técnicos para tuberías, pero la selección debe confirmarse con la edición y el grado especificado. A veces se confunde espesor nominal con espesor mínimo garantizado; no hijo lo mismo. Una inspección ultrasónica calibrada ayuda a comprobar variaciones en distintos puntos.

Consejos: Pida el espesor nominal, la tolerancia y la norma en la ficha técnica. Mida varias posiciones, no solo el borde cortado. Si los datos no coinciden, deténgase y verifique el certificado: una tabla no reemplaza la medición del tubo recibido.

Factores que determinan el espesor máximo fabricable

El espesor máximo de una tubería ERW no es una cifra universal . Depende del diámetro, el grado del acero y la capacidad de la línea. También importa la relación entre diámetro y espesor: una pared gruesa exige más fuerza durante el conformado y un control térmico más preciso en la soldadura por resistencia de alta frecuencia.

ASME B36.10M incluye, para NPS 6 y Cédula 160 , un espesor nominal de 21,95 mm . Es una referencia dimensional, no una garantía de fabricación ERW para cualquier planta. API Spec 5L establece requisitos de producto y fabricación, pero la combinación viable debe confirmarse con el fabricante. Influyen el ancho y la calidad de la bobina, los rodillos, la potencia de soldadura y el tratamiento térmico. También cuentan la inspección del cordón y las tolerancias finales. Los detalles pequeños pesan.

Por eso, una cotización técnica debería indicar diámetro exterior, espesor, grado, longitud y condiciones de inspección. Conviene solicitar evidencia de capacidad para esa combinación concreta , no solo el espesor máximo anunciado. Un dato que suele pasarse por alto: aumentar la pared puede reducir la velocidad de producción y exigir ajustes de proceso. No siempre resulta evidente en una tabla.

Límites según diámetro, material y proceso de soldadura

El espesor máximo de un tubo ERW no tiene una cifra universal: depende del diámetro exterior, del acero y de la capacidad de la línea de fabricación. Al aumentar el diámetro, suele haber más margen para paredes gruesas, pero también crecen las exigencias de conformado y control de la soldadura. El grado del material influye en la resistencia requerida y en los parámetros de soldadura. No basta con mirar una tabla. La especificación API 5L contempla la tubería ERW para conducción, pero la selección debe comprobarse para cada combinación de diámetro, espesor y grado.

Como referencia dimensional, ASME B36.10M incluye tubos NPS 24 con espesor nominal de 50,0 mm en Schedule 160. Ese dato describe una dimensión normalizada; no garantiza que cualquier planta pueda fabricarla por REG. El límite práctico también depende de la potencia de soldadura, la preparación de bordes y la inspección de la costura. Importa mucho. En espesores elevados, conviene pedir al fabricante tolerancias, método de ensayo y evidencia de calificación del proceso. Los informes de inspección y los certificados del lote ayudan a comparar ofertas, aunque no sustituyen una revisión de ingeniería. A veces se simplifica demasiado: diámetro y espesor, por sí solos, no cuentan toda la historia.

Espesor de pared de tubería ERW: Schedule 80. Referencia por tamaño nominal.

Los espesores de pared estandarizados del programa Schedule 80 proporcionan una referencia dimensional; no son límites máximos universales para tuberías ERW.

No existe un espesor máximo de pared único para las tuberías ERW. El límite alcanzable depende del diámetro exterior, el grado del acero, la especificación aplicable y la capacidad de conformado y soldadura de la fábrica. Confirme las dimensiones y tolerancias requeridas con el fabricante.

Normas y especificaciones para definir el espesor máximo

El espesor máximo de un tubo ERW no tiene un valor universal. Depende del diámetro exterior, el grado del acero y la norma de producto especificada. API 5L e ISO 3183 definen requisitos dimensionales y tolerancias según el tipo de tubería y su nivel de especificación. Por eso, una cifra aislada no basta para aprobar un diseño.

La norma ASTM A53/A53M permite que el espesor de pared quede hasta un 12,5 % por debajo del nominal. Ese dato establece un límite inferior de tolerancia; no fija el espesor máximo fabricable. Para determinar el máximo solicitado, hay que revisar los planos, presión de diseño, corrosión prevista y capacidad del proceso ERW. También conviene confirmar el espesor medido, no solo el indicado en el orden. Un detalle fácil de pasar por alto.

Consejos: Especifica norma, grado, diámetro y tolerancia en la compra. Solicita certificados e informes dimensionales del lote. Si el proyecto exige una pared muy gruesa, valide antes la soldabilidad y la inspección aplicable; el margen real depende del fabricante y del diseño.

¿Cuál es el espesor máximo de pared para tuberías ERW? — Normas y especificaciones que definen el espesor máximo

No existe un espesor máximo de pared único que se aplique a todas las tuberías soldadas por resistencia eléctrica (ERW). El diámetro exterior especificado, la norma de la tubería, el espesor de pared, el grado y el rango de producción calificado del fabricante son factores importantes. Las dimensiones que se muestran a continuación son dimensiones nominales representativas según la norma ASME B36.10M para tuberías de acero.

Tamaño nominal de tubería (NPS) Diámetro externo Espesor de pared Schedule 40 Espesor de pared Schedule 80 Espesor de pared Schedule 160
NPS 1/2 0,840 pulgadas (21,3 mm) 0,109 pulgadas (2,77 mm) 0,147 pulgadas (3,73 mm) 0,294 pulgadas (7,47 mm)
NPS 2 2,375 pulgadas (60,3 mm) 0,154 pulgadas (3,91 mm) 0,218 pulgadas (5,54 mm) 0,436 pulgadas (11,07 mm)
NPS 6 6,625 pulgadas (168,3 mm) 0,280 pulgadas (7,11 mm) 0,432 pulgadas (10,97 mm) 0,864 pulgadas (21,95 mm)
NPS 12 12,750 pulgadas (323,9 mm) 0,406 pulgadas (10,31 mm) 0,688 pulgadas (17,48 mm) 1,312 pulgadas (33,32 mm)
NPS 24 24.000 pulgadas (609,6 mm) 0,688 pulgadas (17,48 mm) 1,219 pulgadas (30,96 mm) 2,344 pulgadas (59,54 mm)

Cómo interpretar la tabla: Los valores de la tabla indican el espesor nominal de la pared, no un límite de fabricación universal para tuberías ERW. Una designación de tabla por sí sola no garantiza la disponibilidad de un tamaño y espesor específicos para tuberías ERW. Consulte la especificación del producto correspondiente y confirme la combinación solicitada con el fabricante de la tubería. Para tuberías ASTM A53/A53M, el requisito de espesor de pared incluye un límite del 12,5 % por debajo del valor nominal; esta tolerancia mínima no establece un espesor máximo universal para tuberías ERW.

Referencias dimensionales y de producto: ASME B36.10M, Tubería de acero forjado soldada y sin costura; ASTM A53/A53M, Especificación estándar para tubería de acero, negra y galvanizada en caliente, soldada y sin costura.

Cómo verificar el espesor requerido en un tubo ERW

El espesor máximo de un tubo ERW no es una cifra universal. Depende del diámetro, el espesor nominal, el grado y la norma indicada en el pedido. Conviene comprobar esos datos en la ficha técnica antes de medir. Como referencia, ASTM A53/A53M establece que el espesor de pared no debe quedar más de un 12,5 % por debajo del nominal, cuando esa norma aplica. Ese valor define un límite inferior; no fija por sí solo el máximo admisible. No basta con mirar el catálogo.

Para verificar el requisito, mida varias zonas del tubo, no solo sus extremos. Un micrómetro sirve en cortes accesibles; Para cortar la pared sin cortar, puede emplear un medidor ultrasónico calibrado para el material y la superficie. Tome lecturas en distintos puntos alrededor de la circunferencia y revise también cerca de la soldadura ERW. Una diferencia localizada puede pasar inadvertida con una sola lectura. Registre el valor nominal, el mínimo y el máximo medidos, junto con el instrumento usado. Si el pedido especifica una norma distinta, prevalece su tolerancia: aplicar el 12,5 % de ASTM A53/A53M sin confirmar la especificación sería una suposición.

FAQS

¿Existe un espesor máximo universal para un tubo ERW?

No. Depende del diámetro exterior, el grado del acero y la norma indicada en el pedido.

¿Qué significa una tolerancia de menos 12,5 % respecto al espesor nominal?

Define un límite inferior cuando esa especificación aplica. No establece por sí sola el espesor máximo admisible.

¿Qué datos conviene revisar antes de elegir el espesor?

Consulte los planos, la presión de diseño, la corrosión prevista y la capacidad del proceso de fabricación. Un catálogo no basta.

¿Cómo se mide el espesor de la pared?

Use un micrómetro en cortes accesibles o un medidor ultrasónico calibrado. Registre también el instrumento utilizado.

¿Cuántas zonas del tubo deberían medirse?

Mida varios puntos alrededor de la circunferencia. Revise los extremos y la zona próxima a la soldadura.

¿Por qué no basta con medir un solo punto?

Una variación localizada podría pasar inadvertida. Una sola lectura puede dar una impresión incompleta.

¿Qué información debería anotarse durante la verificación?

Registre el espesor nominal y los valores mínimo y máximo medidos. Anote dónde tomó cada lectura.

¿Qué conviene especificar en la compra?

Incluya norma, grado, diámetro y tolerancia. Solicite certificados e informes dimensionales del lote.

¿Qué hacer si se solicita una pared muy gruesa?

Confirme antes la soldabilidad y la inspección requerida con el fabricante. El margen real depende del diseño; este punto merece revisarse con cuidado.

Conclusion

El espesor de pared de un tubo ERW es la distancia entre sus superficies internas y externas, y su valor máximo no es único para todos los tubos. Depende del diámetro, el tipo y las propiedades del material, la capacidad del equipo de conformado y las condiciones del proceso de soldadura por resistencia eléctrica. En general, al aumentar el espesor también pueden cambiar las exigencias de fabricación y control, por lo que la combinación de diámetro y espesor debe evaluarse como un conjunto.

Para establecer el límite aplicable, conviene revisar las normas y especificaciones del proyecto, además de las capacidades técnicas del proceso y del fabricante. La pregunta “¿Cuál es el espesor máximo de pared para fábricas de tubos erw?” se responde, por tanto, según las condiciones concretas de producción, no con una cifra universal. Antes de elegir un tubo, se debe confirmar el espesor requerido y verificarlo mediante mediciones adecuadas, cotejando los resultados con las tolerancias indicadas en la especificación correspondiente.