Maquinaria Chunyuan Maquinaria Chunyuan

China Top 10 ¿por qué se tuercen tubos espirales al producir?

Tiempo:2026-11-09 Autor:
0%

En la fabricación de tubos soldados en espiral, una pequeña desviación puede convertirse en un problema visible. El borde se desplaza, la hélice pierde regularidad y el tubo sale de la línea con torsión. ¿Por qué ocurre? La respuesta rara vez depende de una sola causa. Influyen la tensión de la banda, la alineación de los rodillos, la presión de conformado y el calor aplicado durante la soldadura.

Para abordar “por qué los tubos soldados en espiral se tuercen durante la producción”, conviene mirar el proceso completo, no solo la máquina de soldar. Un cambio de espesor en la bobina, una guía mal ajustada o una temperatura desigual pueden alterar el equilibrio del tubo. También importa la velocidad de producción. Un ajuste que funciona en una línea puede fallar en otra. Así de concreto.

El metalurgista John C. Lippold es una referencia en metalurgia de soldadura, pero no atribuyo aquí una cita literal suya sobre este defecto sin una fuente verificable. Como síntesis editorial, no como cita: “La estabilidad del tubo exige controlar conjuntamente material, conformado y soldadura”. Esta guía presenta diez fabricantes de China y examina cómo diagnosticar la torsión, qué controles observar y qué preguntas hacer al proveedor. Las señales prácticas cuentan: marcas asimétricas, variación del diámetro o una costura que se desvía. No todo defecto se corrige aumentando la presión; a veces, ese ajuste agrava la deformación.
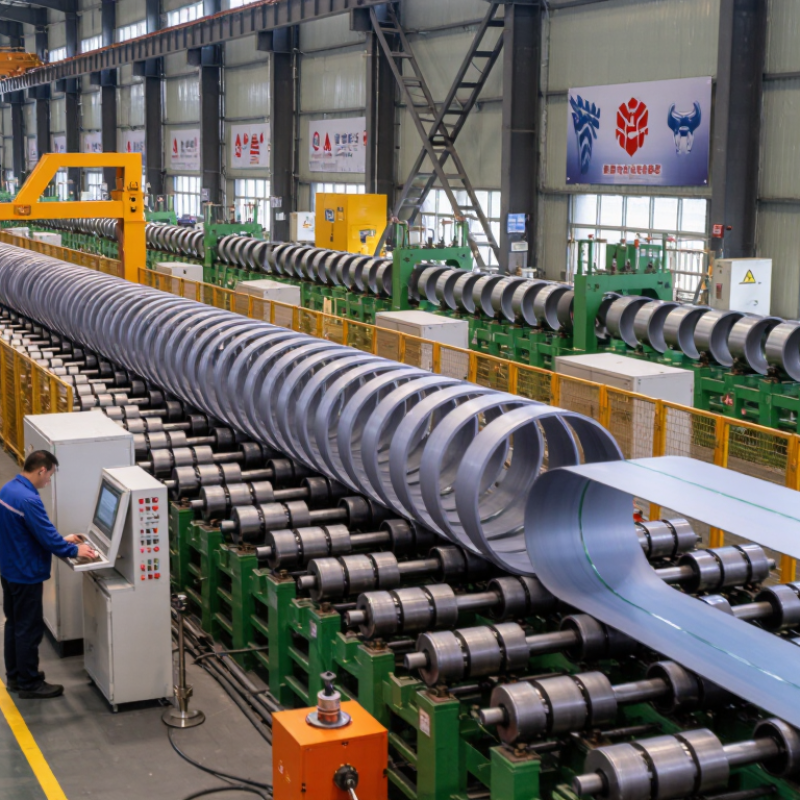
China Top 10 ¿por qué se tuercen tubos espirales al producir?

Qué significa la deformación helicoidal: curvatura, torsión y ovalización del tubo

La deformación helicoidal aparece cuando el tubo avanza con una trayectoria que combina curvatura y giro. No es solo una curva visible desde arriba. Al observarlo sobre una mesa plana, un extremo puede levantarse mientras la línea central parece avanzar en espiral. No siempre es evidente.

La curvatura describe cuánto se desvía el eje del tubo; la La torsión indica cuánto rota su sección a lo largo de la pieza. La ovalización , en cambio, altera la sección circular: el diámetro se aplana en una dirección y crece en otra. Pueden aparecer juntas, pero no son el mismo defecto. Medir solo el diámetro exterior puede ocultar el problema. Conviene revisar la pieza en varios puntos y comparar la orientación de la sección.

Durante la producción, una alimentación desalineada, rodillos con presión desigual o tensiones residuales pueden contribuir a la deformación. Una marca de tiza longitudinal ayuda a ver si el tubo gira al pasar por la máquina. También resulta útil medir diámetros en dos ejes, sin apretar el instrumento. Si la curvatura cambia al liberar la pieza, hay tensiones internas que revisar. A veces se ajusta una máquina y mejora una zona, pero empeora otra; Por eso, una sola lectura no basta.

Alineación de banda y ángulo de conformado: variables que alteran la geometría

Cuando la banda entra descentrada, el tubo espiral puede desviarse aunque el mandril parezca bien ajustado. Una diferencia de pocos milímetros en la guía cambia el apoyo de los bordes. Se nota en la soldadura. La línea puede avanzar con vibraciones y dejar una espiral que se desplaza gradualmente hacia un lado.

Conviene revisar la alineación con la máquina detenida y medir ambos márgenes de la banda antes del conformado. Después, observe el ángulo de entrada: si está demasiado cerrado, aumenta la presión en un borde; si es muy abierta, la unión puede perder estabilidad. También influyen en el espesor, la tensión de desenrollado y el desgaste de los rodillos. No existe un ajuste único para todas las dimensiones. Un cambio pequeño, seguido de una inspección del tubo recién formado, suele dar información más confiable que corregir varias variables a la vez. A veces creemos que el ángulo es el problema, pero la banda ya llega torcida desde la alimentación. Ese detalle se pasa por alto. Registrar medidas y condiciones de operación ayuda a distinguir una causa real de una impresión del operador.

Aporte térmico de soldadura: H = 0,06·U·I/vy tensiones residuales

El aporte térmico se estima con H = 0,06·U·I/v, usando voltios, amperios y velocidad en mm/min; el resultado queda en kJ/mm. La fórmula representa energía nominal por longitud y no incluye la eficiencia del proceso. El Welding Handbook de la American Welding Society explica la relación entre aporte térmico, ciclo de calentamiento y deformación. Importa cada detalle.

Por ejemplo, con 24 V, 350 A y 450 mm/min, He es aproximadamente 1,12 kJ/mm. Si la velocidad baja a 400 mm/min, sube a 1,26 kJ/mm. Ese aumento puede ampliar la zona calentada y favorecer la contracción desigual al enfriarse. En tubos espirales, la secuencia de cordones, el ajuste de bordes y la sujeción también condicionan la curvatura; el valor calculado no predice por sí solo cuánto se torcerá la pieza.

Las recomendaciones del Instituto Internacional de Soldadura sobre control de deformaciones destacan la importancia de equilibrar la secuencia y limitar gradientes térmicos. En planta, conviene registrar tensión, corriente y velocidad por tramo, y contrastar el cálculo con mediciones de rectitud tras enfriar. Una lectura aislada del amperímetro no basta. También hay que revisar calibración y variaciones de avance. A veces culpamos al calor demasiado pronto: la restricción del utillaje puede estar empujando el tubo en otra dirección.

API 5L: control de espesor, diámetro y ovalidad durante la fabricación

En un tubo soldado en espiral, el control dimensional empieza antes de cerrar la costura. API 5L establece requisitos de fabricación y tolerancias, pero los límites aplicables dependen del diámetro, el grado, el nivel de especificación y el pedido. Conviene confirmar esos datos antes de ajustar la línea. Un valor equivocado en la hoja de control puede parecer pequeño y terminar en retrabajo.

El espesor se comprueba en la banda y en el tubo terminado, con equipos calibrados y mediciones en distintos puntos. Así se detectan zonas delgadas que una lectura aislada podría pasar por alto. El diámetro exterior se revisa con instrumentos adecuados al tamaño de la pieza; la ovalidad se evalúa comparando los diámetros máximo y mínimo de una misma sección. No basta.

También influyen la tensión de la banda, el ajuste de los rodillos y el calor de soldadura. Si cambian durante la producción, pueden aparecer deformaciones o una sección ovalada. Medir solo al final llega tarde. Es preferible registrar resultados durante el conformado y contrastarlos con las condiciones de proceso. A veces el control se aplica con retraso; admitirlo ayuda a corregir el método, no solo la pieza.

Inspección final: medir rectitud y ovalidad para localizar la causa de la torsión

En la inspección final, una desviación visible no siempre significa torsión . Apoye el tubo espiral sobre rodillos en V y mida la rectitud con una regla larga o un reloj comparador. Hágalo girar lentamente. El indicador revela si la curvatura cambia alrededor del perímetro. Anote la desviación y la distancia entre puntos de apoyo.

Mida también la ovalidad en ambos extremos y en el centro . Tome dos diámetros perpendiculares en cada sección y calcule la diferencia entre el mayor y el menor. Un calibre adecuado ayuda, pero la presión excesiva puede deformar una pared delgada. Parece un detalle menor. Sin amores.

Para confirmar la torsión, marque una generatriz longitudinal y observe cómo cambia su orientación a lo largo del tubo. Si la marca gira mientras la rectitud y la ovalidad varían, compare esos datos con los registros de conformado, soldadura y enfriamiento. Esa comparación puede indicar cuándo comenzó el problema ; una medición final aislada no demuestra la causa. A veces los resultados son ambiguos. Conviene repetir la medición y revisar también la sujeción usada durante la inspección.

FAQS

¿Qué puede causar que la espiral del tubo se desvíe?

Una banda descentrada puede desplazar gradualmente la espiral. Incluso unos pocos milímetros cambian el apoyo de los bordes. Conviene medir ambos márgenes antes del conformado.

¿Cómo influye el ángulo de entrada de la banda?

Un ángulo muy cerrado aumenta la presión sobre un borde. Si queda demasiado abierto, la unión puede perder estabilidad. No hay un ajuste único para todas las dimensiones.

¿Qué otras variables afectan la geometría del tubo?

Influyen el espesor, la tensión de desenrollado y el desgaste de los rodillos. A veces culpamos al ángulo demasiado pronto. La banda quizá ya llega torcida.

¿Cómo se controlan el espesor, el diámetro y la ovalidad?

El espesor se mide en la banda y en el tubo terminado, en varios puntos. Se comparan los diámetros máximo y mínimo de una misma sección para evaluar la ovalidad. Una lectura aislada no basta.

¿Cuándo deben realizarse las mediciones dimensionales?

Conviene medir durante el conformado y revisar también la pieza terminada. Medir solo al final puede ser tarde. Registrar las condiciones ayuda a encontrar cambios del proceso.

¿Cómo se comprueba la rectitud del tubo?

Se apoya el tubo sobre rodillos en V y se mide con una regla larga o un reloj comparador. Después, se gira lentamente. Hay que anotar la desviación y la distancia entre apoyos.

¿Cómo se confirma si el tubo presenta torsión?

Marque una línea longitudinal y observe si cambia de orientación a lo largo del tubo. Compare ese cambio con la rectitud y la ovalidad. Una medición final aislada no demuestra la causa.

¿Qué precauciones ayudan a evitar errores de inspección?

Use instrumentos calibrados y evite presionar demasiado con el calibre, sobre todo en paredes delgadas. Revise también la sujeción. Si los resultados son ambiguos, repita la medición.

Conclusion

La deformación helicoidal de un tubo puede manifestarse como curvatura, torsión o pérdida de redondez. Para entender por qué los tubos soldados en espiral se tuercen durante la producción, conviene revisar la alineación de la banda y el ángulo de conformado: pequeñas desviaciones en estas variables pueden alterar la geometría y acumular tensiones a lo largo del tubo. También influye el aporte térmico de la soldadura, expresado como H = 0,06·U·I/v; Los cambios en el voltaje, la corriente o la velocidad de avance pueden generar calentamiento desigual y tensiones residuales.

Durante la fabricación, el control de espesor, diámetro y ovalidad conforme a los requisitos aplicables de API 5L ayuda a detectar variaciones antes de que se agraven. En la inspección final, medir la rectitud y la ovalidad permite localizar si la torsión se relaciona con la preparación de la banda, el conformado o la soldadura, y orientar los ajustes necesarios en el proceso.